Tapas finales moldeadas en fábrica para neón LED de silicona
By DENO LED Lighting ·
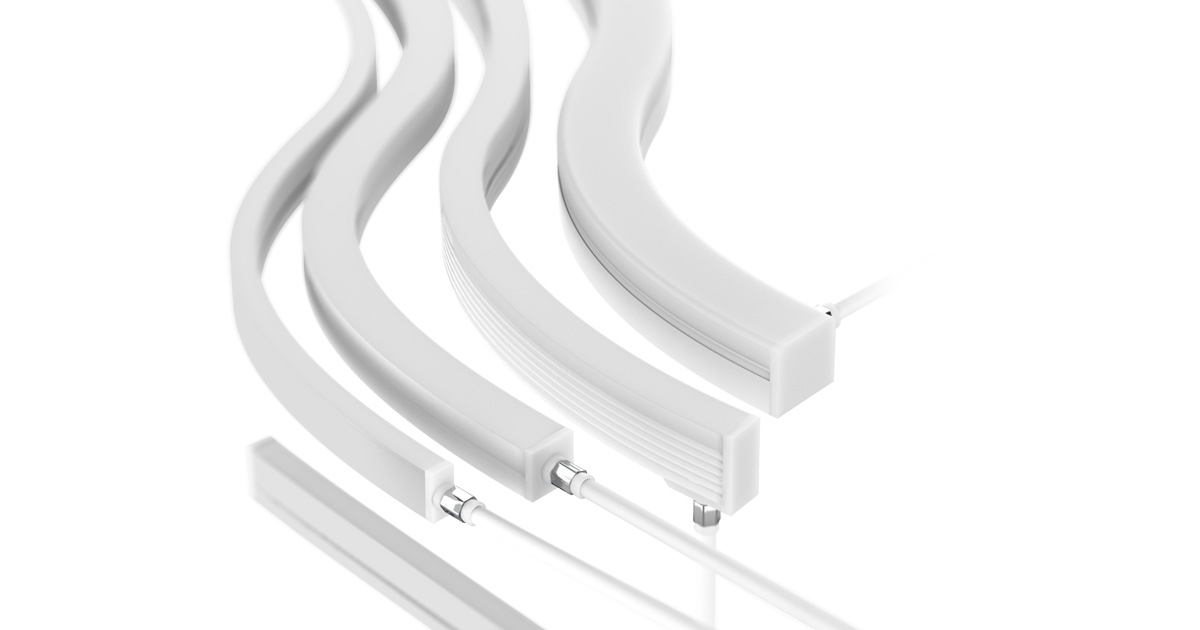
Detalles sobre el moldeo de terminales estancos por inyección, perfiles compactos y salidas de cable selladas en neón flex de silicona IP67.
Una especificación de neon flex para exteriores debe contemplar los extremos acabados, no solo el cuerpo de silicona. Las interfaces entre el cuerpo, la tapa final y la cubierta del cable deben tenerse en cuenta al diseñar el sellado.
DENO utiliza el moldeo a máquina para la construcción de la tapa final que se describe aquí, en lugar de instalar una tapa final separada y sellarla manualmente. Este artículo se centra en ese proceso de acabado de los extremos, no en cómo se fabrica la longitud completa del cuerpo de silicona. El objetivo es una terminación repetible con una forma final que se adapte al perfil del neón.
¿Qué es una tapa final moldeada en fábrica?
Una tapa final moldeada en fábrica se forma en la terminación del neon flex utilizando utillaje con una forma específica. El molde define la geometría exterior y sirve de soporte para el posicionamiento del extremo y del cable durante el moldeo. Esto difiere de la colocación de una tapa fabricada por separado con un sellador aplicado manualmente.
La distinción radica en dónde y cómo se forma la terminación, no en si hay operarios involucrados en algún punto de la producción. La preparación, la carga y la inspección pueden seguir requiriendo un operario. Este método de moldeo específico también debe distinguirse de la extrusión de silicona, que es el proceso mediante el cual se produce el perfil longitudinal del cuerpo.
¿Cómo funciona el proceso de la tapa final?
El siguiente flujo de trabajo describe las etapas principales y los puntos de control. La preparación del material, los ajustes de moldeo y los requisitos de inspección deben corresponderse con el perfil de neón y la construcción del cable seleccionados.
1. Preparar la terminación
Confirme la longitud requerida, la posición de corte permitida y la disposición de la salida del cable. Prepare el extremo y el área de conexión utilizando un procedimiento compatible con los materiales del cuerpo y del cable. La limpieza y el posicionamiento correcto son importantes en las superficies que formarán el sellado.
2. Colocar el conjunto en el molde
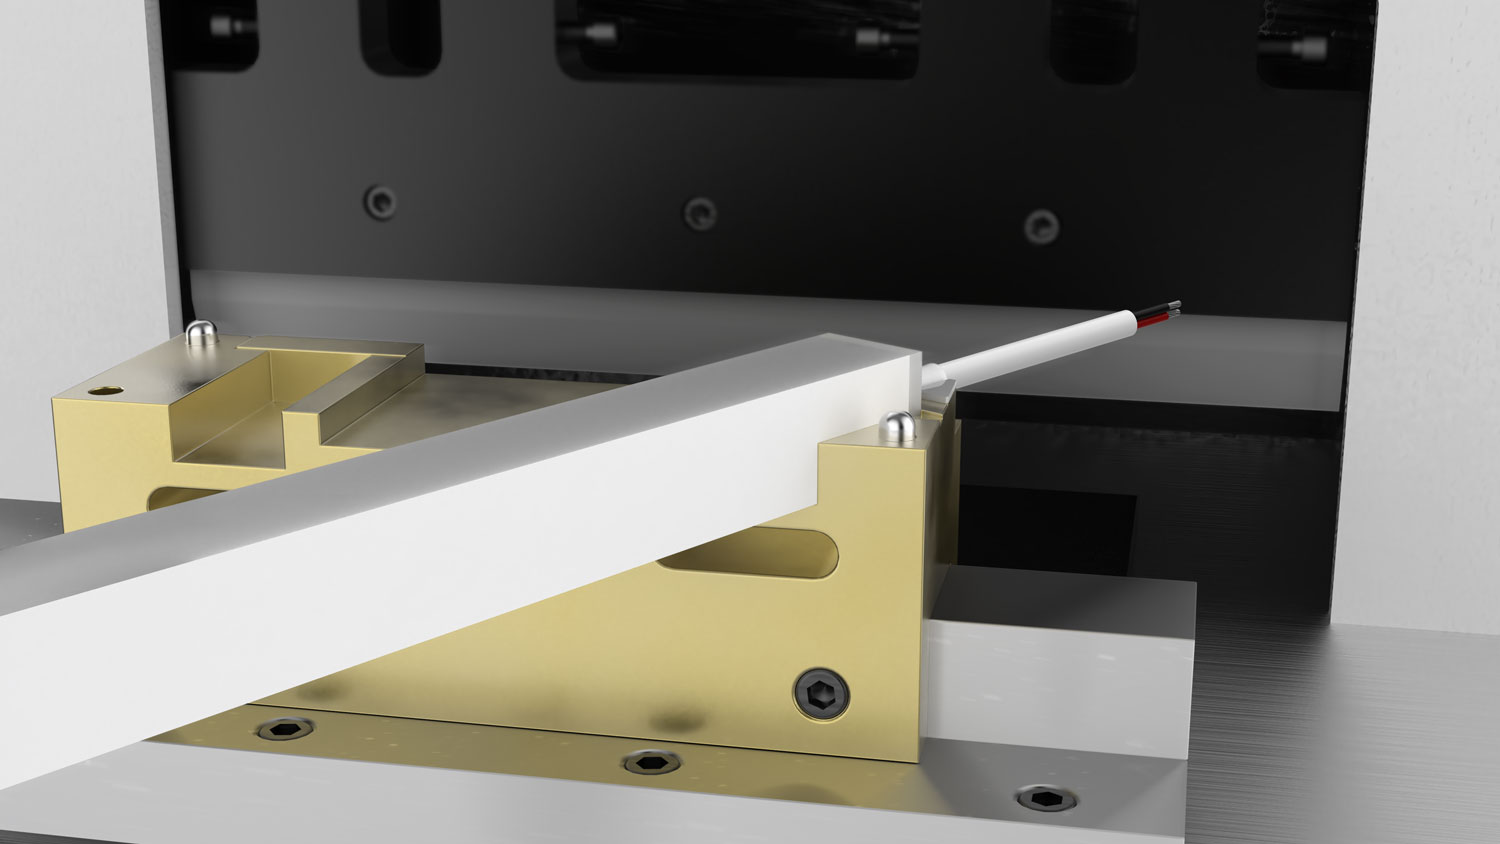
El utillaje posiciona el cuerpo de neón y, en el extremo de alimentación, el cable. Esto establece la forma final y la ubicación del cable deseadas. Un soporte adecuado también ayuda a evitar que el conjunto se desplace durante el moldeo.
3. Moldear y curar la silicona
La silicona se moldea en el utillaje mediante un proceso adecuado para el material seleccionado. En el moldeo convencional de caucho de silicona, el curado solidifica el material; esto no debe describirse como la fusión y el enfriamiento de un termoplástico. El suministro de material, la gestión del aire y las condiciones de curado son controles relevantes, pero los ajustes apropiados dependen del proceso real. [1][2]
4. Desmoldear y comprobar el acabado
Retire el conjunto después de la etapa de curado requerida sin dañar la terminación. Las comprobaciones visuales pertinentes incluyen el llenado incompleto, los defectos superficiales, el exceso de material y la transición entre la tapa final y el cuerpo. La apariencia es útil para la inspección, pero no establece la ausencia de defectos internos ni demuestra un grado de protección IP. [1][3]
5. Verificar la configuración final
El plan de verificación debe contemplar las dimensiones, la conexión eléctrica, la retención del cable cuando proceda y la protección contra la entrada de agentes externos. La evidencia debe identificar la construcción ensayada, incluyendo sus extremos y la entrada del cable. Una ilustración del proceso o una comprobación de encendido satisfactoria no sustituyen a la evidencia de los ensayos de sellado. [3]
¿Por qué utilizar el moldeo en lugar de una tapa instalada manually?
Un utillaje adaptado proporciona una forma definida para la tapa final y la salida del cable. Esto ofrece una forma práctica de controlar la geometría de la terminación en lugar de depender principalmente de la colocación manual de la tapa y la aplicación del sellador. También se puede diseñar un extremo de bajo perfil que se ajuste a los espacios libres del perfil de montaje previsto.
Sin embargo, el cuerpo de silicona, el extremo recién formado y la cubierta del cable siguen uniéndose en interfaces que requieren una selección de materiales y un control del proceso adecuados. El moldeo no produce automáticamente una adhesión química, no elimina todos los huecos ni hace que el conjunto sea estanco. Una tapa adherida con un adhesivo correctamente especificado también puede proporcionar un sellado eficaz. [1][2]
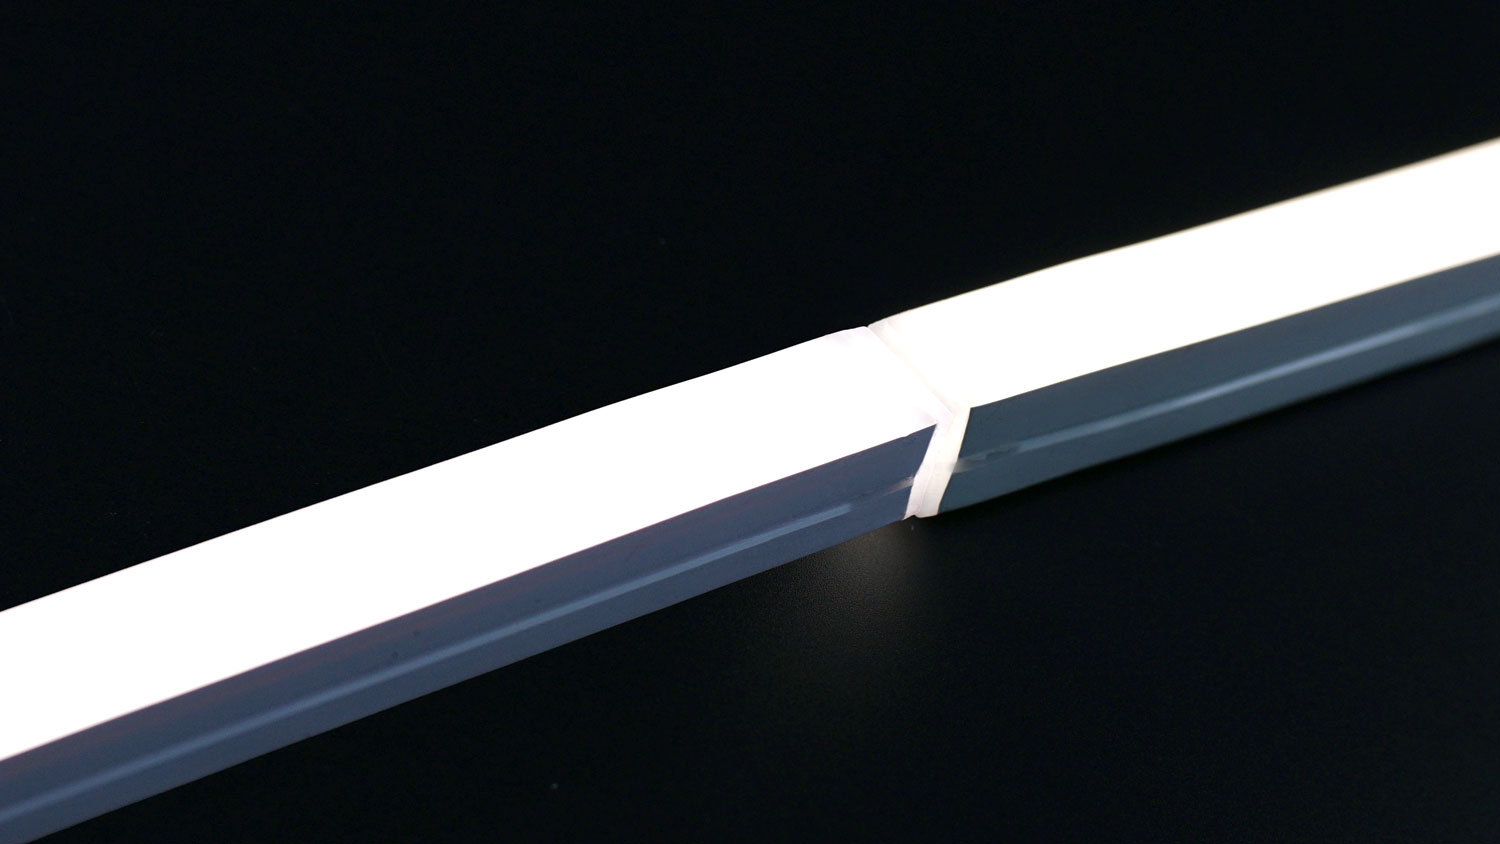
Un diseño de extremo compacto puede reducir el volumen visible en una unión. No debe presentarse como una garantía de una unión invisible o de una luminosidad idéntica en todas las conexiones.
Salidas de cable y ajuste en la instalación
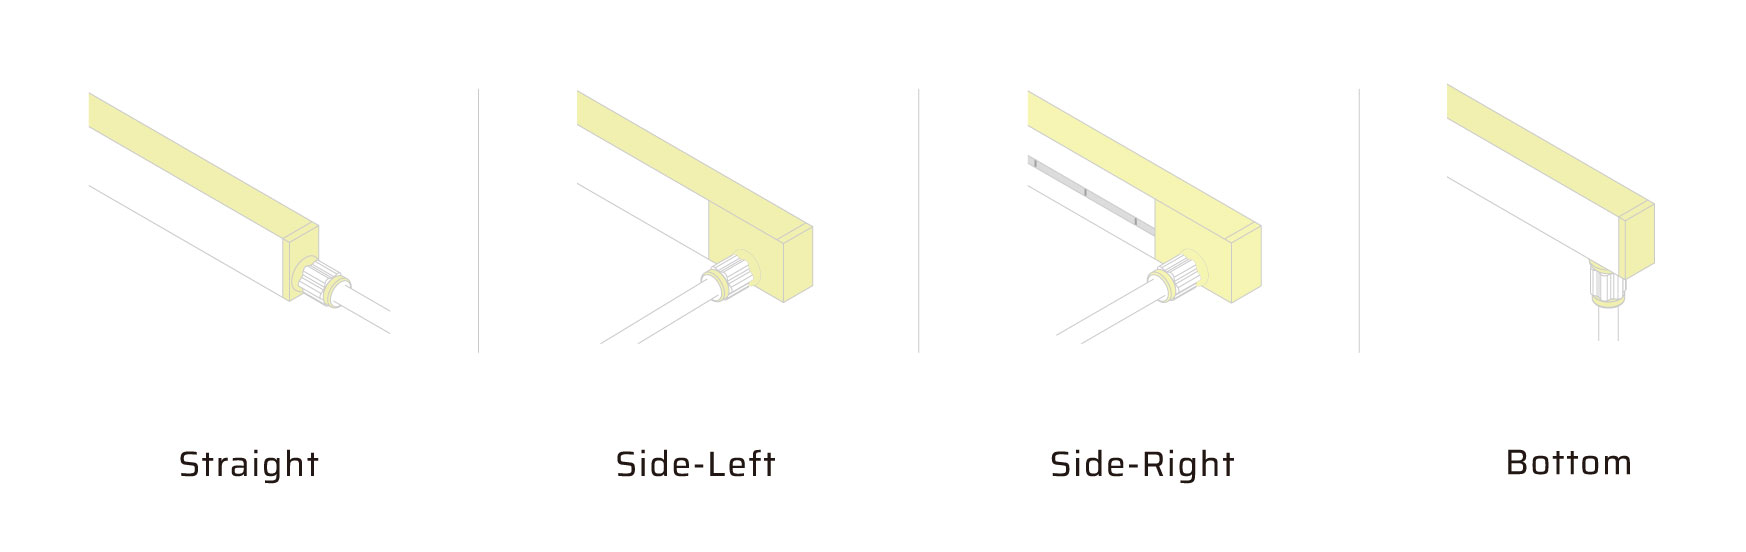
Las opciones ilustradas son salidas de cable rectas, laterales izquierdas, laterales derechas e inferiores. Confirme la orientación de referencia en el plano del producto, junto con las dimensiones del cable, el espacio de instalación disponible y la envolvente de la tapa final.
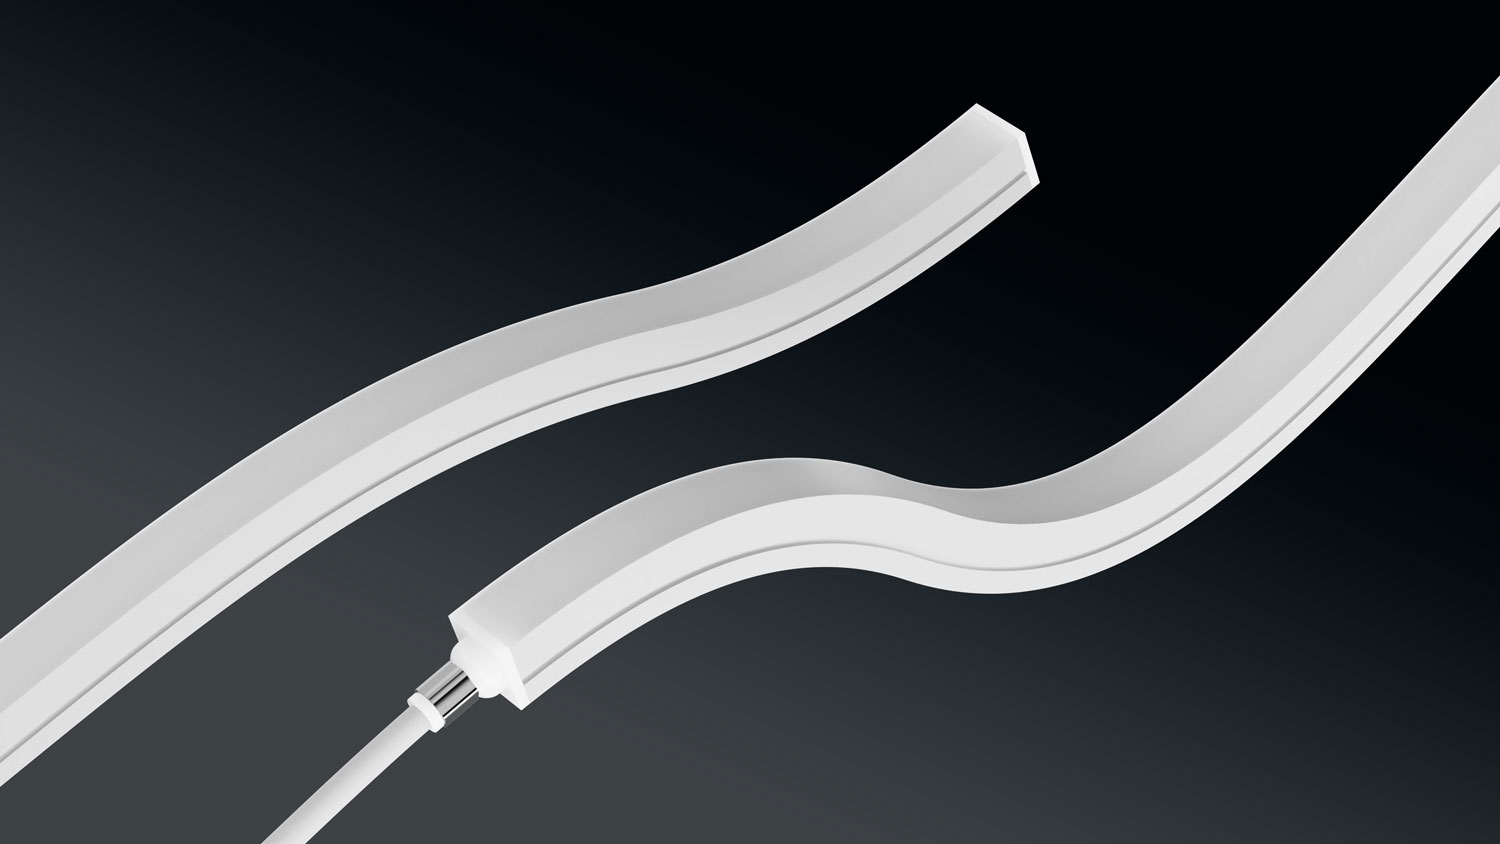
El sello de entrada del cable y la retención del cable sirven para propósitos diferentes. Confirme el sistema de sujeción previsto y evite someter a carga la entrada durante la instalación. Un componente metálico externo, por sí solo, no determina el rendimiento de sellado del conjunto completo.
¿Qué confirma el grado IP67?
IP67 describe una protección estanca al polvo y una protección contra los efectos de la inmersión temporal bajo condiciones de ensayo especificadas. Es una clasificación de rendimiento, no un método de fabricación. El moldeo por sí solo no otorga esa clasificación. [3]
Para una especificación IP67, solicite evidencia aplicable a la configuración completa con su terminación. La limpieza con chorro de agua, la inmersión continua y la exposición a productos químicos requieren su propia evaluación de idoneidad; no deben deducirse de la etiqueta IP67. [3]
Preguntas frecuentes
¿Se puede cortar en obra el neon flex con terminación de fábrica?
El corte elimina la terminación final original. Cualquier nueva terminación debe seguir un procedimiento aprobado para ese modelo. No asuma que la aplicación de un sellador de uso general restaura la configuración de fábrica o su nivel de protección documentado.
¿Una tapa final moldeada proporciona automáticamente un mejor sellado?
Proporciona una forma controlada de conformar la terminación. Una afirmación comparativa sobre el sellado sigue requiriendo evidencia para los materiales, la geometría y las condiciones de ensayo reales, no solo el nombre del proceso.
Especifique su terminación de neon flex con DENO
Comparta el perfil, las longitudes acabadas, la dirección de salida del cable, el sistema de montaje y las condiciones de exposición. DENO puede revisar la configuración de extremo requerida y confirmar la especificación del modelo aplicable antes de la producción.
Explore el neon flex de DENO · Consulte su configuración personalizada
Referencias técnicas
- Shin-Etsu Chemical — Caucho de silicona para moldeo, especialmente la guía sobre equipos de moldeo y control de defectos en la página 22 impresa. Referencia general del proceso, no es un informe de ensayo de DENO.
- Protolabs — Diseño para caucho de silicona líquida. Guía general sobre curado, utillaje e interfaces de materiales; sus condiciones específicas de servicio no son especificaciones de DENO.
- Intertek — Ensayos de protección contra la entrada de agentes externos (IP) para iluminación; Información de la publicación IEC 60529. Las referencias explican las categorías de protección, no la certificación de esta construcción de DENO.