R2R frente a S2S: qué proceso de fabricación FPCB lidera en tiras LED
By DENO LED Lighting ·
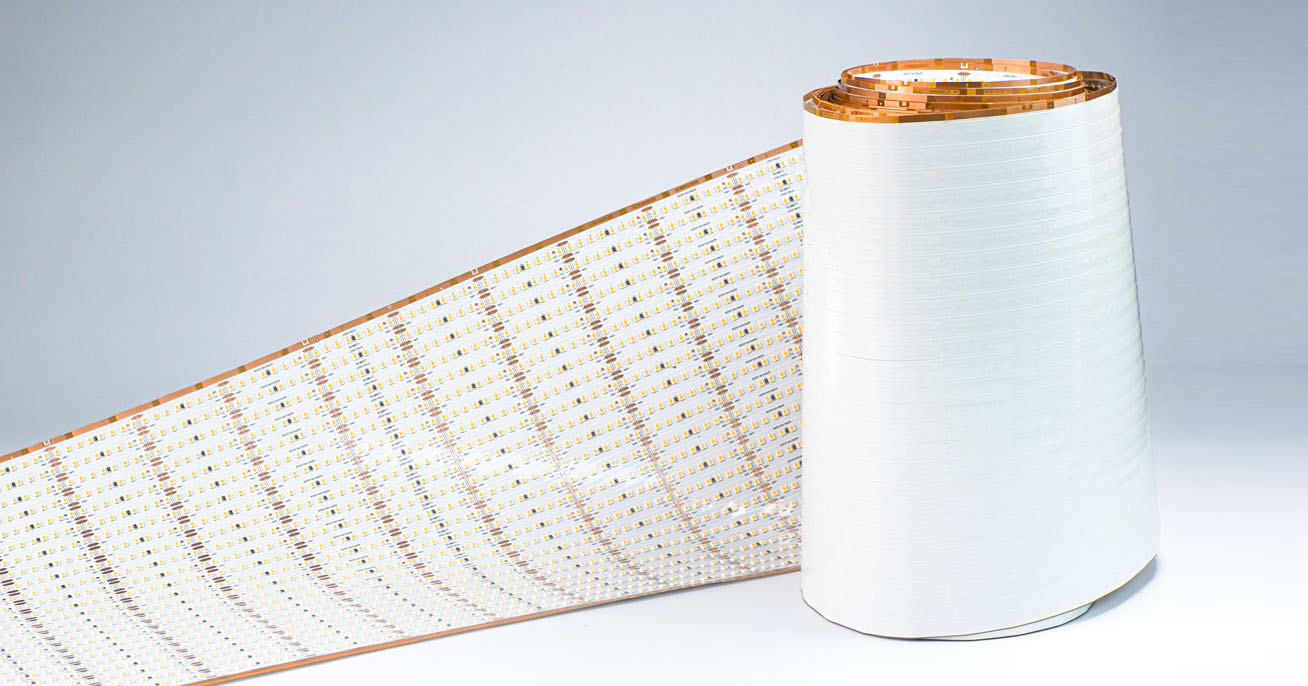
Comparativa entre FPCB rollo a rollo (R2R) y lámina a lámina (S2S): reducción de uniones soldadas, tiradas continuas de 30 m y menor caída de tensión.
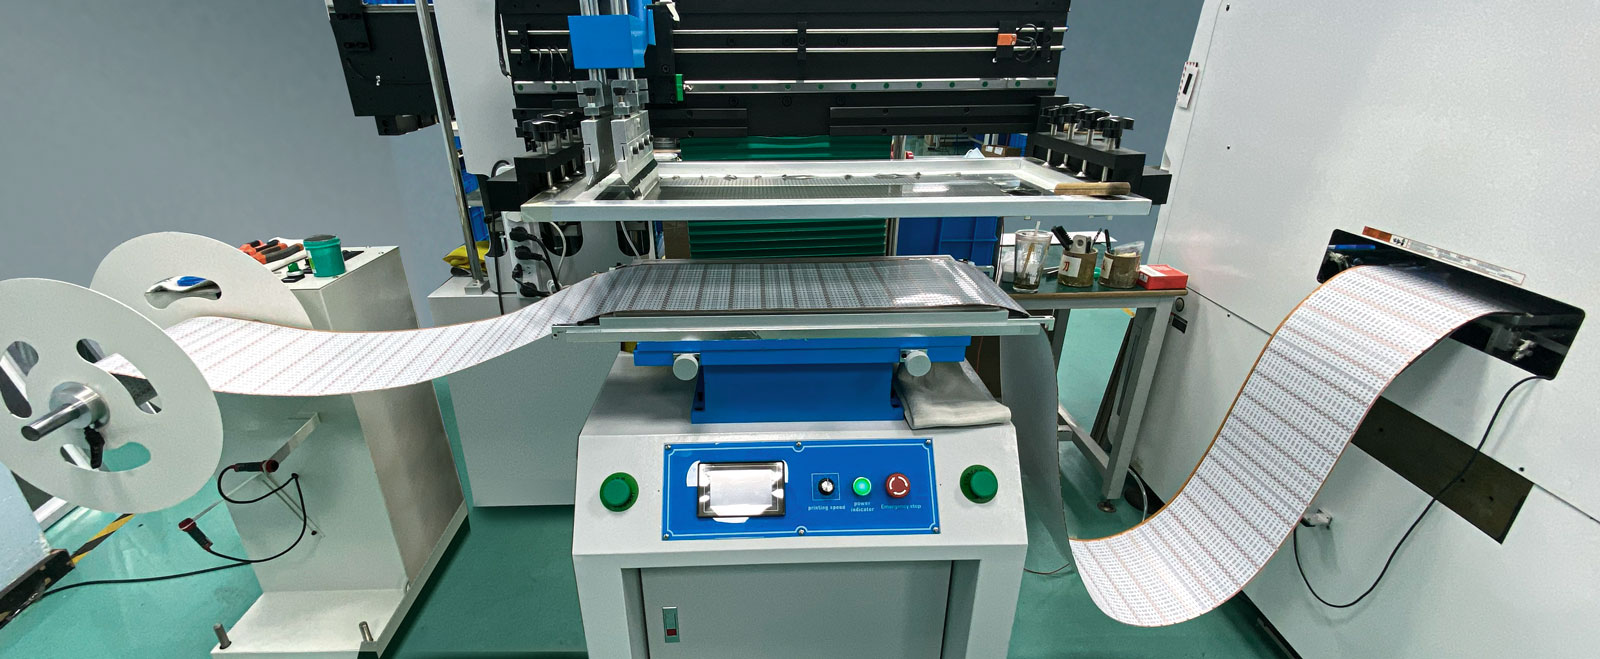
Proceso R2R:
Produce rollos de 30 metros con pocas o ninguna junta de soldadura mediante equipos integrados.
Proceso Sheet-to-Sheet:
Genera PCB flexibles con juntas de soldadura a intervalos de 0.5 metros.
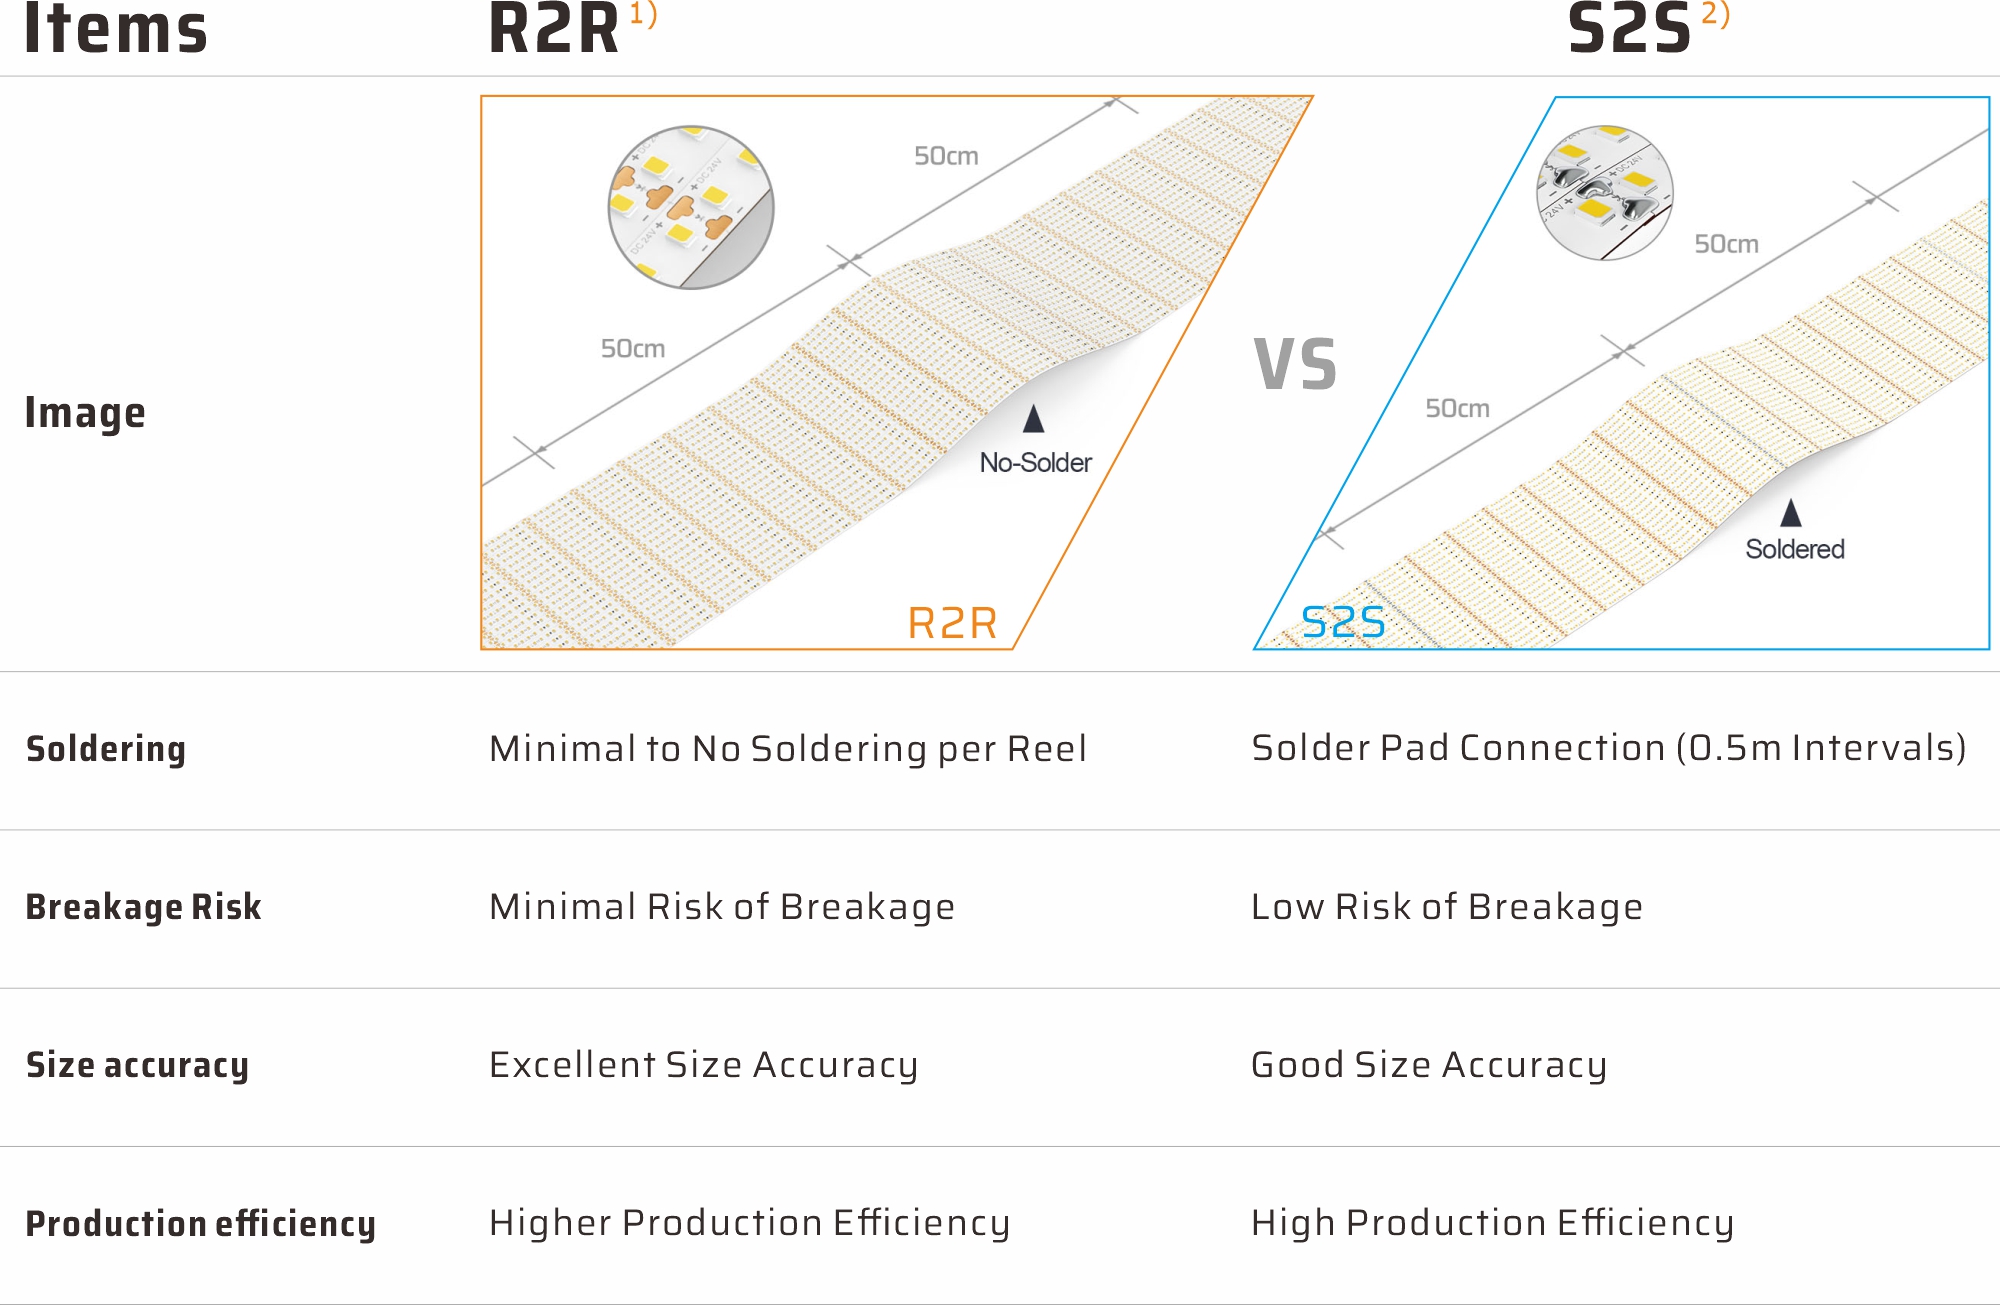
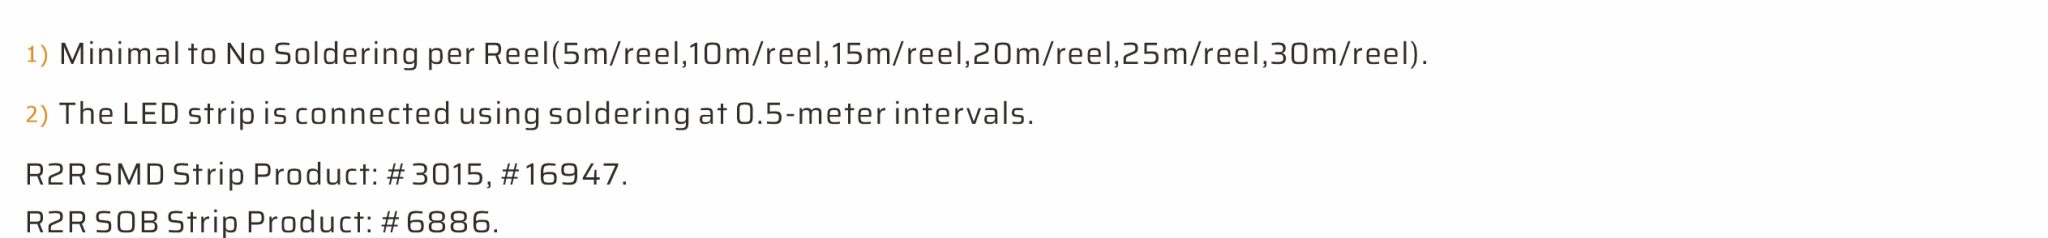
Proceso de producción R2R en acción
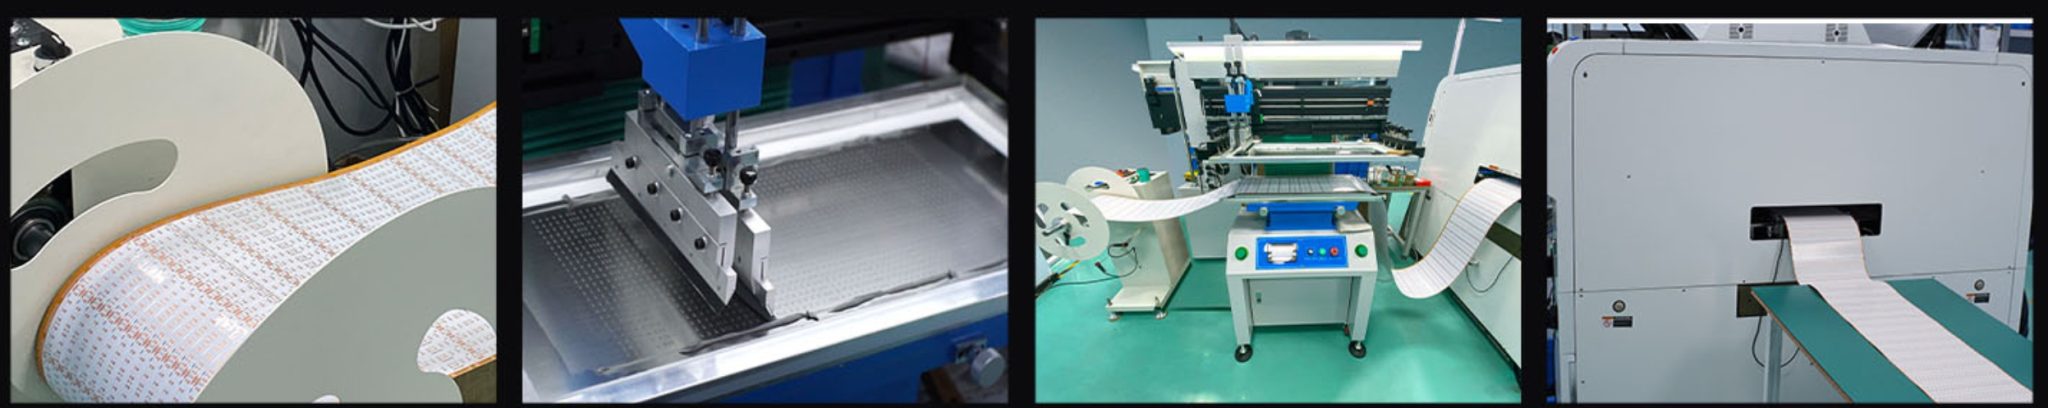
R2R vs. S2S: la respuesta resumida
La fabricación rollo a rollo o Roll-to-Roll (R2R) lamina, expone, graba y aplica la máscara de soldadura al PCB flexible (FPCB) como una banda continua única, por lo que una tira LED DENO puede producirse en una sola longitud de 30 metros sin juntas intermedias. La producción Sheet-to-Sheet (S2S) procesa el FPCB en paneles discretos, típicamente de 0.5 m de longitud, que luego se empalman mediante juntas de soldadura. Todo lo demás que importa en campo —fiabilidad mecánica, caída de tensión, consistencia cromática y estanqueidad— se deriva de esta única diferencia.
Por qué las juntas de soldadura determinan la fiabilidad en tramos largos
Una tira S2S de 30 m presenta aproximadamente 59 puntos de empalme. Cada junta representa un cambio local en la sección transversal del cobre, un concentrador de tensiones mecánicas durante el curvado y un punto donde los residuos de flux pueden iniciar corrosión una vez que la tira se encapsula o se instala en exteriores. En iluminación foseada continua (cove lighting), las juntas son también el primer punto de falla tras ciclos térmicos, ya que la soldadura y la poliimida se dilatan a coeficientes muy distintos. Una tira R2R no presenta ninguna de estas transiciones entre la entrada de alimentación y el extremo final del carrete.
Comportamiento eléctrico y caída de tensión
Las juntas añaden resistencia de contacto, y la resistencia de contacto incrementa la caída de tensión además de las pérdidas por el cobre ya calculadas en el diseño. En tramos de tensión constante a 24 V, el resultado visible es un gradiente de luminosidad decreciente a lo largo de la tira; en tiradas más largas, los instaladores lo compensan con puntos de inyección adicionales, lo que incrementa los costes de mano de obra y cableado. Dado que el cobre en R2R es continuo y DENO utiliza láminas de cobre con una pureza del 99.9% con espesor controlado, la caída a lo largo del tramo es predecible y puede modelarse con la herramienta de cálculo de caída de tensión ProCalc antes de presupuestar el proyecto.
Control del proceso, rendimiento y consistencia de color
El guiado continuo de banda mantiene tolerancias de registro estrictas a lo largo de todo el rollo, lo que asegura un paso (pitch) de LED uniforme y una deposición de pasta de soldadura homogénea. Un volumen homogéneo de pasta se traduce en una vía térmica uniforme desde el chip hacia el cobre, lo que reduce la dispersión de binning a lo largo de la bobina. En la práctica, esta es la razón por la que un carrete R2R completo suele mantener una consistencia cromática más uniforme que el mismo producto fabricado a partir de paneles empalmados.
Dónde el proceso Sheet-to-Sheet sigue teniendo sentido
El proceso S2S no es obsoleto. Para geometrías a medida cortas, circuitos híbridos rígido-flexibles, volúmenes muy bajos y prototipos con contornos atípicos, el procesamiento por paneles requiere un utillaje más rápido y es más económico de modificar. Si un proyecto requiere módulos de 300 mm o contornos de placa no lineales, la producción panelizada es la opción lógica. El error radica en emplear S2S en tiradas lineales largas y pagar las consecuencias con fallos de empalme en obra.
Cómo prescribir el proceso adecuado
Plantee tres preguntas. Primero: ¿cuál es la longitud máxima de tramo ininterrumpido en la instalación? Cualquier longitud superior a unos dos metros se beneficia del FPCB continuo. Segundo: ¿la luminaria está sellada, curvada o instalada en exteriores? El encapsulado atrapa flux y humedad alrededor de las juntas, por lo que el cobre continuo compensa plenamente el sobrecoste. Tercero: ¿se inspecciona la consistencia cromática en todo el lote? El procesamiento continuo reduce la dispersión. DENO fabrica sus familias lineales de gran longitud, neón y con grado de protección IP en líneas roll-to-roll precisamente por estas razones, y puede cotizar cualquiera de los dos procesos una vez conocidas la longitud de tramo y las condiciones ambientales.
Preguntas frecuentes
¿Cuál es la longitud máxima admisible para un tramo de tira LED R2R? DENO produce longitudes continuas de hasta 30 m por bobina; el límite práctico en un proyecto viene determinado por la caída de tensión y la capacidad de conducción de corriente, no por el circuito impreso.
¿Tiene el R2R un coste superior? El coste unitario es comparable a escala de volumen, y el coste total instalado suele ser inferior gracias a la menor cantidad de puntos de inyección, menor número de conectores y reducción de repasos en obra.
¿Se puede apreciar la diferencia a simple vista? Sí: inspeccione el dorso de la tira en busca de pads de empalme a intervalos regulares. Puentes de soldadura espaciados uniformemente cada 0.5 m denotan una fabricación sheet-to-sheet.
Lista de comprobación antes de cursar el pedido
Confirme la longitud de tramo por circuito, el radio de curvatura requerido por el detalle arquitectónico, el entorno (seco, húmedo, sumergido) y la tolerancia cromática admisible. A continuación, solicite al fabricante que certifique por escrito si el FPCB es roll-to-roll continuo o de paneles empalmados, y a qué intervalo se sitúan los empalmes. En un foseado arquitectónico largo la diferencia no es teórica: una placa continua elimina 59 puntos potenciales de fallo en un tramo de 30 m y mantiene una caída de tensión predecible de extremo a extremo.
Cómo aplica DENO el proceso Roll-to-Roll en fabricación
DENO fabrica sus familias lineales largas, de alta densidad, neón y con clasificación IP en líneas continuas roll-to-roll empleando lámina de cobre con 99.9% de pureza, utilizando cobre electrodepositado en lugar de troquelado cuando la definición de pistas resulta crítica. Los datos fotométricos se registran por lote, lo que permite a los prescriptores comparar lúmenes útiles por vatio reales en vez de valores nominales. Para contornos de placa a medida, producciones de marca blanca o requisitos híbridos, la vía OEM y ODM abarca el utillaje y el muestreo.
Lecturas relacionadas
Combine este artículo con las guías sobre construcción estanca, fiabilidad del hilo de unión (wire bonding) y selección de temperatura de color para redactar una memoria técnica completa para proyectos de iluminación lineal.